ООО Чэнду Хонгрюй Технолоджи
3-й этаж, корпус 1, № 12, проспект Сисинь, Зона высоких технологий, Чэнду, Сычуань
ООО Чэнду Хонгрюй Технолоджи
3-й этаж, корпус 1, № 12, проспект Сисинь, Зона высоких технологий, Чэнду, Сычуань

2026-09-30
Герметичность — это не характеристика партии, а требование к каждой единице. Там, где речь идёт о стерильном препарате, микротрещина в зоне запайки означает не рекламацию, а отзыв серии. Поэтому проверка целостности упаковки выделяется в отдельный участок и под неё берут отдельную машину: детектор утечек работает по принципу, принципиально отличному от оптического контроля, и «заодно» выполнён быть не может. Разница между моделями внутри этой группы определяется не чувствительностью — она у всей линейки одинакова — а тем, с какой формой упаковки машина физически способна работать.
Вся линейка интеллектуального детектора утечек построена на методе обнаружения высоковольтным разрядом. В описании метода прямо указано, что он предложен при оценке целостности упаковки асептических продуктов в USP 1207 — то есть это не собственная методика изготовителя, а признанный подход, что сильно упрощает валидацию на площадке заказчика.
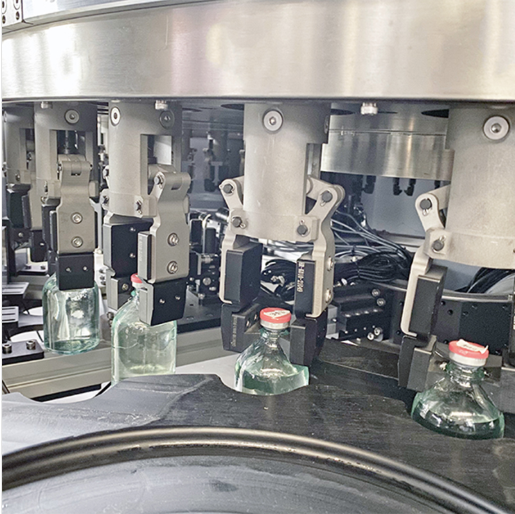
Суть метода — продукт подаётся через узел стыковочной подачи на диск эквидистантного распределения материалов, после чего по горлышку бутылки с плавкой герметизацией и по дну бутылки проводится круговое обнаружение на 360°. После контроля продукты автоматически дозируются и выгружаются в упорядоченном порядке.
Ключевые достоинства метода, заявленные производителем: стабильная работа обнаружения и высокая точность; отсутствие повреждения или загрязнения измеряемого объекта; неразрушающий контроль — он не разрушает упаковку продукта, не разрушает препарат, не разрушает биологическую активность и стабильность. Кроме того, метод предъявляет низкие требования к проводимости проверяемого продукта, а само оборудование компактно.
Чего метод не даёт, тоже стоит понимать: он обнаруживает нарушение целостности там, где приложено напряжение, — в зоне запайки и в контролируемых участках. Обнаружение посторонних включений в жидкости, проверка этикетки или контроль внешнего вида — задачи инспекции лампой, и они решаются другими машинами. Попытка объединить всё в одном узле обычно заканчивается компромиссом по чувствительности обеих операций.
Сказанное выше не означает, что оба узла всегда стоят отдельно. В линейке есть машина для проверки герметичности ламп в стеклянных ампулах, где два метода объединяют в одном цикле. Продукт с подающего звездообразного колеса поступает на следящий диск, где дефекты герметизации высвечиваются верхним источником света; затем он попадает на основной вращающийся диск, где проверяются посторонние предметы в жидкости и количество загрузки; после этого проверяется внешний вид бутылки. И только в зоне обнаружения уплотнения продукт проходит контроль методом высоковольтного разряда на 360°.
Такая компоновка оправдана там, где ампула — основной тип тары и где важнее сэкономить место на линии, чем выжать максимум чувствительности каждого метода. Если же речь идёт о широкой номенклатуре тары или о высоких скоростях, раздельные участки дают больше свободы в настройке: каждый можно оптимизировать под свою операцию, не согласуя компромисс с соседней.
У моделей для стеклянных бутылок и у моделей для пластиковой тары точность обнаружения заявлена одинаково: 5 мкм. Эта цифра встречается в спецификациях настолько часто, что её начинают использовать как аргумент при сравнении, — и это ошибка. Одинаковая точность не означает взаимозаменяемость: узел, через который подаётся напряжение, физически разный для стекла и для пластика, и на чужой таре машина просто не сформирует корректное поле.
Выбор делается по трём осям, и только потом по точности: форма упаковки, диапазон объёма, требуемая скорость линии.
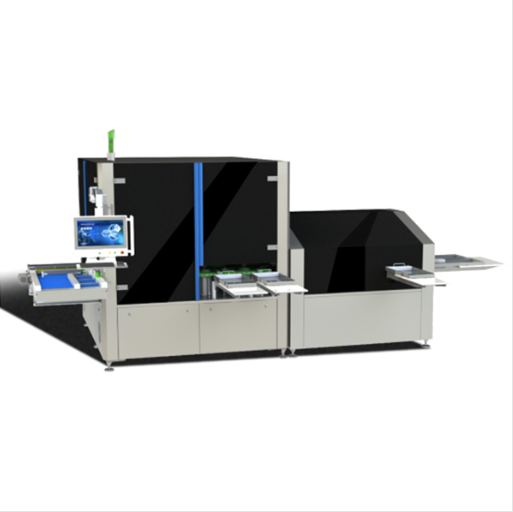
Модель для стеклянной тары работает с объёмом 100–500 мл при стабильной скорости до 24 000 бутылок в час. Инспекционная часть — комбинированная уплотнительная часть крышки с обнаружением на 360° и дно бутылки. Привод выполнен на системе полного сервопривода: высокоскоростная, стабильная и точная работа с возможностью корректировки в реальном времени по переднему и заднему участку линии.
Параметры электропитания и пневматики у этой группы одинаковы с пластиковым исполнением: потребление 10 кВт, напряжение обнаружения регулируется в диапазоне 0–30 кВ, давление воздуха 0,4–0,6 МПа, трёхфазное напряжение оборудования 380 В ±10%. Рабочая температура +5…+35 °C, температура хранения −5…+40 °C, относительная влажность ниже 60%.
Модель для пластиковой бутылки и подставного пакета закрывает тот же диапазон 100–500 мл и ту же скорость до 24 000 бутылок в час. Разница — в совместимом типе тары и в конструкции узла обнаружения; всё остальное, включая параметры электропитания, идентично стеклянному исполнению.
Это важная деталь для планирования: если на предприятии предполагается контроль и стеклянной, и пластиковой тары одного объёма, речь идёт не о переналадке одной машины, а о двух разных моделях одинаковой производительности. Планировать участок надо исходя из этого, иначе при смене тары линия встанет.
Программное обеспечение у обеих моделей имеет полную функцию базы данных: управление формулами тестирования, хранение результатов тестирования с возможностью печати, формирование журналов записей для облегчения прослеживаемости данных. Совместимость с разными типами бутылок обеспечивается за счёт простой и быстрой замены спецификаций.
Однокамерные мягкие мешки из не поливинилхлорида требуют отдельного оборудования, и здесь линейка делится по объёму на две модели с разным принципом экономии на участке.
Самая показательная строка в спецификациях этих двух моделей — потребление сжатого воздуха: оно указано как отсутствующее. Для участка, где каждый дополнительный потребитель пневмосети означает нагрузку на компрессорную, это прямое сокращение эксплуатационных расходов, а не просто удобство проекта.
Кроме того, в этих моделях применён гибкий модуль отбраковки, не повреждающий бутылки, с раздельной отбраковкой. Для мягкого мешка это принципиально: жёсткий толкатель, нормальный для стеклянной бутылки, здесь деформирует годное изделие.
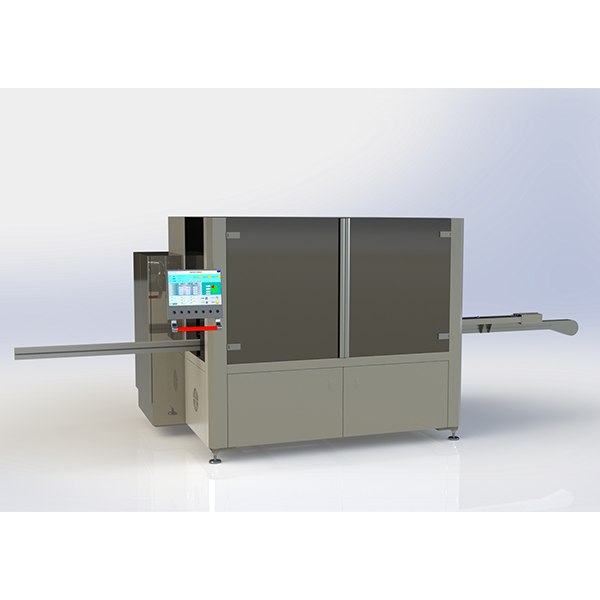
Модель HR-KL600 закрывает диапазон стеклянных ампул от 1 до 50 мл и обнаруживает утечки в ампулах, флаконах и бутылках с пероральными жидкостями. В число контролируемых позиций входит обнаружение трещин на микропористой части бутылки, контроль крышки, корпуса бутылки и дна бутылки. Максимальная производительность — 36 000 шт/ч при входном напряжении AC 380 В 50 Гц и мощности 4 кВт.
Эта модель резко отличается от двух предыдущих по мощности: 4 кВт против 10 кВт у машин на 100–500 мл. Если участок проектируется сразу под малые объёмы, нагрузку на электросеть надо считать по этой модели, а не «по линейке в среднем».
Конструктивные особенности включают интеллектуальный высоковольтный источник питания для стабильной и безопасной работы обнаружения, управление через ПЛК с поворотным блоком управления, полное сервоуправление и автоматический режим отбраковки несоответствующей продукции со стабильной и точной работой каналов. Программное обеспечение соответствует требованиям GMP.
| Модель | Упаковка | Производительность | Напряжение обнаружения | Мощность | Воздух |
|---|---|---|---|---|---|
| для стеклянных бутылок | 100–500 мл стекло | до 24 000 бут/ч | 0–30 кВ | 10 кВт | 0,4–0,6 МПа |
| для пластиковых бутылок | 100–500 мл пластик / подставной пакет | до 24 000 бут/ч | 0–30 кВ | 10 кВт | 0,4–0,6 МПа |
| HR-KDL120/2 | 100–500 мл мешок из не-ПВХ | 7 200 шт/ч | 0–25 кВ | 7 кВт | не требуется |
| HR-KDL100 | 500 мл и выше | 6 000 шт/ч | 0–25 кВ | 7 кВт | не требуется |
| HR-KL600 | ампулы, флаконы, пероральные жидкости 1–50 мл | 36 000 шт/ч | — | 4 кВт | — |
Разброс производительности внутри линейки — от 6 000 до 36 000 — наглядно показывает, почему «детектор утечек» нельзя заказывать без указания упаковки. Это шестикратная разница на одном и том же принципе обнаружения.
Часть требований к площадке одинакова для машин на 100–500 мл, и их удобно проверить заранее, до того как проект дойдёт до стадии монтажа.
Практический вывод: контроль герметичности — это отдельная операция с отдельным оборудованием, и попытка совместить её с оптической инспекцией экономии не даёт. Там, где продукт проходит обе проверки, они ставятся последовательно, а не вместо друг друга — кроме случаев, когда габарит линии важнее предельной чувствительности, и тогда имеет смысл рассмотреть комбинированную машину. О том, как выбирают оборудование под конкретного заказчика, см. материал как выбрать поставщика световой инспекционной машины; вопросы обновления парка разобраны в статье как инновации влияют на развитие этой техники.
Смежные позиции по линейке — решения для интеллектуального обнаружения утечек целиком и модели семейства автоматического тестера утечек. Полный каталог — в разделе продукция, решения по управлению данным участком — в разделе интеллектуальное производство. Отправить спецификацию тары и получить предложение по конкретной модели можно через форму обратной связи; о производственной базе и компетенциях — на странице о нас. Другие разборы по теме — в разделе новости.